
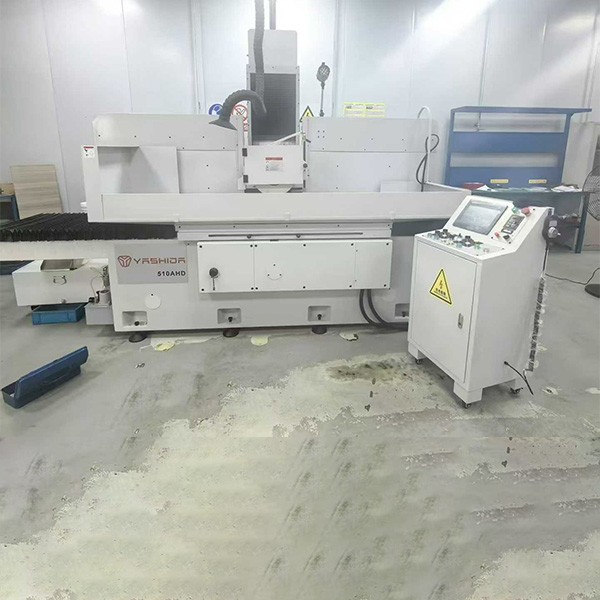
冷作模具鋼是大水磨可以加工的工件中最常見的一類,那么磨削這種材質(zhì)的工件怎么選擇砂輪呢?下面YASHIDA磨床廠家就把我們客戶的實(shí)際使用經(jīng)驗(yàn)分享給大家。
一、冷作模具鋼的磨削特點(diǎn)
冷作模具鋼是模具制造中用量較大的一類材料,常見的牌號(hào)包括Cr12MoV、SKD11、DC53等。這類鋼材經(jīng)過熱處理后硬度普遍較高,通常在HRC55到HRC62之間。高硬度帶來的直接問題是磨削過程中容易產(chǎn)生大量的磨削熱,如果砂輪選擇不當(dāng),工件表面很容易出現(xiàn)燒傷、裂紋甚至報(bào)廢。
DC53作為SKD11的改良鋼種,在保持高硬度的同時(shí)韌性更好,在模具加工領(lǐng)域的使用越來越廣泛。但無論哪種冷作模具鋼,大水磨加工時(shí)砂輪選型都繞不開幾個(gè)核心要素:磨料、粒度、硬度、結(jié)合劑和組織結(jié)構(gòu)。
二、磨料怎么選
磨料是砂輪切削能力的核心。對(duì)于冷作模具鋼來說,最常用的磨料是白剛玉,代號(hào)WA。白剛玉硬度高于棕剛玉,棱角鋒利,磨削過程中產(chǎn)生的熱量小,切削性能好,做成大水磨砂輪進(jìn)行大水磨加工可以取得不錯(cuò)的效果。白剛玉還有一個(gè)突出優(yōu)點(diǎn)——自銳性好,磨粒在磨削過程中容易破碎露出新的鋒利棱角,砂輪修整頻率相對(duì)較低。
對(duì)于硬度特別高的冷作模具鋼,比如HRC60以上的DC53,可以考慮CBN(立方氮化硼)砂輪。CBN磨料強(qiáng)度高、耐磨性好,能有效提升工件表面粗糙度并加強(qiáng)切削力。不過CBN砂輪價(jià)格較高,需要根據(jù)實(shí)際加工批量和精度要求權(quán)衡。
還有一種方案是WA和GC混合磨料,既保留了白剛玉的韌性,又兼具綠碳化硅的切削力和破碎性,對(duì)高硬度工件是一個(gè)性價(jià)比較高的選擇。
三、粒度怎么定
砂輪粒度直接影響加工效率和表面質(zhì)量。粒度越粗,磨削效率越高,但加工出來的表面粗糙度也會(huì)更大;粒度越細(xì),表面光潔度越好,但磨削效率會(huì)下降。
對(duì)于冷作模具鋼的大水磨加工,粗磨階段建議選用46目到60目的中等粒度砂輪。這個(gè)粒度范圍既能保證較高的磨削去除率,又不會(huì)讓表面太粗糙。精磨階段可以換用更細(xì)的粒度,比如80目到120目,以獲得更好的表面質(zhì)量。
實(shí)際生產(chǎn)中,有些師傅習(xí)慣粗磨精磨用同一片砂輪,這種做法雖然省事,但往往難以兼顧效率和精度。有條件的話,粗磨和精磨分開使用不同粒度的砂輪是更合理的做法。
四、硬度要適中
砂輪的硬度指的是結(jié)合劑把持磨粒的牢固程度,不是磨料本身的硬度,這一點(diǎn)很多人容易搞混。對(duì)于冷作模具鋼這類高硬度材料,砂輪硬度反而要選軟一些的。
為什么硬度高的工件要用軟砂輪?因?yàn)槟ハ鞲哂捕炔牧蠒r(shí)磨粒鈍化得快,如果砂輪太硬,鈍化的磨粒無法及時(shí)脫落,就會(huì)在工件表面打滑、擠壓,產(chǎn)生大量磨削熱,最終導(dǎo)致工件燒傷。軟砂輪能讓鈍化的磨粒及時(shí)脫落,露出新的鋒利磨粒,保持切削能力,從而減少磨削熱。
具體來說,冷作模具鋼磨削建議選用中軟或軟級(jí)別的砂輪,代號(hào)如ZR1、ZR2、R1、R2等。有經(jīng)驗(yàn)豐富的師傅推薦K級(jí)硬度的砂輪用于Cr12MoV等典型冷作模具鋼的加工。
五、結(jié)合劑和氣孔不可忽視
結(jié)合劑把磨料粘合在一起,它的性能直接影響砂輪的耐熱性和自銳性。對(duì)于冷作模具鋼磨削,建議選用耐熱型且兼顧自銳性的結(jié)合劑。耐熱性好,砂輪在高溫下不容易消耗過快;但同時(shí)要有一定的自銳性,讓磨粒能在適當(dāng)?shù)臅r(shí)候脫落,而不是死死抓住不放。
氣孔是砂輪散熱和排屑的關(guān)鍵通道。冷作模具鋼磨削時(shí)熱量大,選擇氣孔較大的砂輪能有效提升散熱效果,把熱量和磨屑一起帶走。需要說明的是,大氣孔砂輪的散熱優(yōu)勢并不以犧牲表面光潔度為代價(jià),品質(zhì)好的大氣孔砂輪同樣能保證加工精度。
六、實(shí)際選型建議匯總
綜合以上幾點(diǎn),大水磨加工冷作模具鋼時(shí)砂輪選型可以參考以下思路:
對(duì)于硬度在HRC55到HRC60之間的冷作模具鋼,首選白剛玉(WA)砂輪,粒度粗磨用46目到60目、精磨用80目到120目,砂輪硬度選K級(jí)或中軟級(jí)別。這種配置性價(jià)比高,能滿足大多數(shù)模具鋼的加工需求。
對(duì)于HRC60以上的高硬度冷作模具鋼,尤其是DC53這類對(duì)表面質(zhì)量要求較高的材料,可以考慮CBN砂輪。雖然成本較高,但加工效率、表面質(zhì)量和砂輪壽命都有明顯優(yōu)勢。
無論選用哪種砂輪,磨削過程中都要注意充分冷卻,每刀進(jìn)給量控制在合理范圍內(nèi),粗磨0.02到0.04毫米、精磨0.005到0.01毫米是比較常見的參考值。同時(shí)要定期修整砂輪,保持砂輪鋒利,避免因磨粒鈍化導(dǎo)致的工件燒傷。
總的來說,大水磨加工冷作模具鋼,砂輪選型沒有放之四海而皆準(zhǔn)的“標(biāo)準(zhǔn)答案”,需要根據(jù)具體的鋼種牌號(hào)、熱處理硬度、加工精度要求和產(chǎn)量規(guī)模來綜合判斷。但掌握了磨料、粒度、硬度、結(jié)合劑和氣孔這五個(gè)維度的選擇邏輯,就相當(dāng)于拿到了砂輪選型的“導(dǎo)航圖”,方向?qū)α耍x型就不會(huì)太偏離。


 400-881-4080


