
一、半導體陶瓷基板為什么對平面磨削如此“苛刻”
陶瓷基板是功率電子、射頻器件和LED封裝的核心材料。氮化鋁(AlN)陶瓷的熱導率可達170—230 W/(m·K),且熱膨脹系數與硅相匹配,在IGBT模塊、激光雷達和5G基站功放中的用量持續增長。然而,這類材料莫氏硬度接近8,斷裂韌性僅為3—4 MPa·m¹/²,磨削過程中材料以脆性斷裂方式去除,極易在表面和亞表面留下微裂紋與殘余應力。
這些損傷不會在磨削工序當場“暴露”,但會在此后的金屬化、鍵合或熱循環中逐步擴展,最終表現為基板斷裂或絕緣性能下降。行業實測數據顯示,因磨削參數不當導致的批次性微裂紋,可使良率損失達到8%—15%。因此,陶瓷基板的平面磨削從一開始就不是“磨平就行”的工序,而是一場對精度、熱控制和表面完整性的系統性管控。
二、大水磨在陶瓷基板磨削中的真實定位
在實際產線上,大水磨承擔的是粗磨開型與半精磨整平的任務。以氧化鋯陶瓷基板加工為例,大水磨開粗階段的單次磨削深度通常控制在0.05mm以內,同時為后續精磨預留0.2mm左右的加工余量,再由小磨床完成最終精修。
但大水磨的價值遠不止“去余量”。陶瓷基板的燒結坯體往往存在一定的翹曲和厚度偏差,大水磨需要在有效去除余量的同時,把基準面建立起來。如果大水磨的平面度控制不好,后續精磨就很難在合理余量內完成修復——這是許多產線良率波動的隱性源頭。
大水磨對陶瓷基板的精度控制能力,核心取決于三個變量:主軸剛性、進給分辨率和工作臺的熱穩定性。主軸徑向跳動如果偏大,磨削面會出現規律性波紋;進給系統的最小分辨率如果停留在0.01mm級別,就很難在粗磨階段為精磨預留精確的均勻余量。工作臺溫度漂移則會在長時間連續加工中引入緩慢的尺寸偏差,尤其在批量生產場景下,一致性比單件精度更能決定產線效率。
三、YASHIDA大水磨的陶瓷基板磨削適配
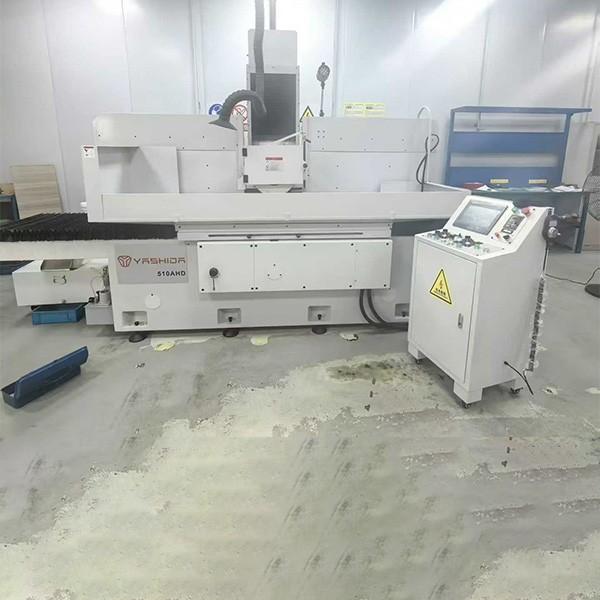
YASHIDA磨床的制造背景可以追溯到1988年臺灣臺中成立的嘉震機械工業有限公司,1993年起與日本昭元株式會社展開技術合作,生產高精密高速主軸。目前YASHIDA品牌在中國大陸的運營主體在江蘇與安徽擁有超過40000平方米的制造基地,年產磨床與數控雕銑機合計超過2000臺,產品線覆蓋精密平面磨床、數控磨床及無心磨床,應用領域明確包括半導體行業。
在陶瓷基板磨削場景下,YASHIDA大水磨的適配性主要體現在幾個層面。
高剛性鑄鐵床身與立柱結構是陶瓷磨削的基礎條件。陶瓷材料磨削時單位面積磨削力高于普通鋼材,機床結構的抗振性直接決定砂輪與工件接觸區的力波動幅度。YASHIDA在其半導體行業產品說明中強調,設備采用高剛性鑄鐵結構和經過工程優化的運動系統,以精度保持性和機械穩定性為核心設計目標。
金剛石砂輪的系統適配同樣關鍵。陶瓷基板磨削普遍采用金剛石砂輪,砂輪粒度、結合劑類型和修整策略需要與機床的剛性、功率和冷卻條件匹配。YASHIDA的高精密平面磨床系列在半導體密封環、陶瓷基板等場景中已形成配套的砂輪選型與工藝參數建議,表面粗糙度可穩定達到Ra0.02μm級別,這在陶瓷基板的半精磨向精磨過渡階段具有實際意義。
進給系統的分辨率決定了粗磨階段能否為精磨預留均勻余量。YASHIDA數控大水磨系列配備三軸聯動控制系統,上下進給的最小單位可達微米級,操作端可以按“格”進行精密控制,在批量加工中減少人工干預帶來的余量波動。
從實際效果看,YASHIDA高精密平面磨床在新能源電池托盤加工中曾實現平面度合格率從82%提升至99.6%,這一數據雖不直接對應陶瓷基板,但反映了機床在平面度一致性控制上的基礎能力。在半導體行業,YASHIDA磨床也有用于半導體設備線性導軌磨削和精密適配器加工的實際案例。
四、陶瓷基板大水磨磨削的工藝控制要點
在大水磨設備選型之外,工藝參數的設定同樣決定磨削質量。針對AlN陶瓷基板,行業實踐表明將砂輪線速度控制在25—35 m/s、工作臺進給速度控制在100—300 mm/min、磨削深度控制在5—15μm,并配合高壓大流量冷卻,可以有效將磨削區的溫升和應力控制在安全區間。粗磨階段適當降低砂輪線速度、加大冷卻流量,有助于減少邊緣崩口的產生概率。
冷卻液管理是一個容易被低估的環節。陶瓷磨屑以粉末狀為主,如果冷卻液過濾不充分,磨屑在磨削區反復參與切削,會加速砂輪磨損并在工件表面形成劃痕。定期檢查冷卻液濃度和過濾狀態,比單純調整磨削參數更能解決表面粗糙度波動的問題。
砂輪修整策略也需要與材料特性匹配。金剛石砂輪在磨削陶瓷基板過程中,磨粒鈍化后切削力急劇上升,如果不及時修整,輕則表面粗糙度惡化,重則引發基板邊緣崩裂。建議根據加工面積和砂輪狀態建立定期的修整周期,而非等到表面質量明顯下降后再處理。
五、選型建議
對于半導體陶瓷基板的大水磨工序,設備選型應優先關注三個指標:主軸徑向跳動精度、上下進給的最小分辨率,以及工作臺在連續加工中的熱穩定性表現。YASHIDA在大水磨產品線上提供了從手動到數控三軸聯動的多個配置層級,可以根據基板尺寸、批量規模和精度要求進行匹配。對于AlN基板等對亞表面損傷敏感的場合,建議在大水磨階段就采用金剛石砂輪配合充分冷卻,避免為追求效率而過度提高磨削深度,把損傷控制的窗口前移,才能為后續精磨和拋光工序留出穩定的加工基礎。


 400-881-4080


