
干過大水磨的老師傅都知道,薄板活是最讓人頭疼的活之一。明明上機之前看著挺平的一張板,磨完一退磁,拿下來就變成“瓦片”了——中間拱起來,四角翹上去,平面度直接報廢。這種事在模具加工、精密零件制造里太常見了。今天咱們就聊聊,大水磨磨薄板為什么這么容易翹曲。
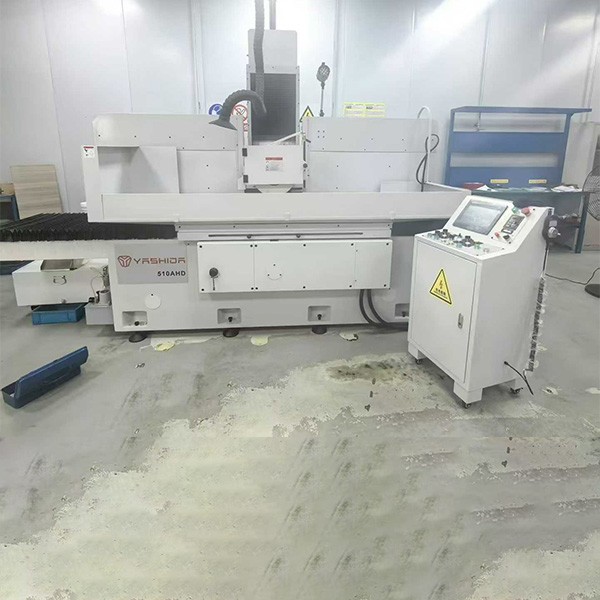
一、磁力吸盤吸出來的變形
這是最常見、也最容易被忽略的一個原因。大水磨的工作臺大多是電磁吸盤,磨削時靠磁力把工件吸住。對于厚板來說,這點磁力不算什么,但薄板剛性差,磁力一吸,板子就被強行拉平了。這時候磨出來的平面看著是平的,可一旦磨完退磁,磁力消失,薄板自身的彈性恢復,原來被壓下去的地方又彈回來了。
說白了,你磨的是磁力吸平之后的形狀,不是板子自由狀態下的真實形狀。磨完一松手,板子“原形畢露”,翹曲就出來了。有經驗的老師傅都會說“不能吸全磁”,吸力只要保證工件不跑動就行,吸得越狠,彈得越厲害。
二、磨削熱燒出來的變形
大水磨磨削時,砂輪和工件接觸的地方溫度極高,瞬時溫度能到幾百甚至上千度。薄板厚度小,熱量散不出去,局部溫度一高,材料就膨脹。砂輪磨過去之后,這塊地方冷卻收縮,一來二去,板子內部就留下了不均勻的熱變形。
更麻煩的是,這種熱變形往往不是當時就顯現的——磨的時候看著挺好,放涼了才發現翹了。很多師傅都有這種經歷:精磨最后幾刀感覺一切正常,結果下機一量,平面度超差。這就是熱變形在“搗鬼”。
三、殘余應力釋放出來的變形
薄板材料在加工之前,往往經過軋制、熱處理、冷拔等工序,內部已經積累了不小的殘余應力。這些應力本來處于一種平衡狀態,但大水磨一層一層地把材料磨掉,就像拆掉了一面承重墻——應力平衡被打破,板子就開始變形。
這種變形還有個特點:滯后。有時候磨完當時量是好的,放上半天再量就翹了。這就是殘余應力在慢慢釋放,薄板剛性差,扛不住這種內力變化,只能變形。
四、薄板本身的剛性太差
說到底,以上所有問題能成為問題,根源都在于薄板太薄、剛性太差。同樣的磁力、同樣的磨削熱、同樣的殘余應力,放在厚板上根本不算事,但薄板扛不住。厚度越薄、面積越大,這個問題就越突出。有經驗的老師傅常說“大水磨磨薄板,就是在跟變形賽跑”——你磨掉一層,應力重新分布一次,板子就動一次。
五、怎么改善?幾個實打實的辦法
知道了原因,對癥下藥才有方向。這里說幾個老師傅們驗證過的土辦法和正規工藝:
墊層東西再吸。 在薄板和磁力吸盤之間墊一層0.5mm左右的橡膠皮或紙片。磁力吸的時候橡膠被壓縮,板子受力沒那么直接,磨出來的平面更接近真實狀態。
多翻面、少下刀。 不要想著一刀磨到位,粗磨留余量,翻面再磨,反復幾次,兩邊應力慢慢釋放均勻。精磨的時候切深要小,0.002到0.005毫米一刀,急不得。
冷卻要跟上。 磨削熱是翹曲的重要推手,冷卻液壓力要足、流量要大,對準磨削區噴。有些老師傅磨薄板時還會用工業酒精輔助降溫,效果也不錯。
有條件就做去應力處理。 粗磨之后加一道去應力退火,150到250度保溫幾個小時,讓應力先釋放一批,再上精磨。
總的來說,大水磨磨薄板容易翹曲,說到底是磁力、磨削熱、殘余應力這三座大山壓在了一塊剛性不足的薄板上。搞清楚了原理,干起活來心里就有數——該墊的墊、該翻的翻、該冷的冷,一步一步來,薄板活也不是干不好。


 400-881-4080


