
干模具這行的人都知道,大水磨在模具加工流程里的位置有多重要。不管是模板、模仁還是鑲塊,從粗磨開粗到精磨到位,幾乎都離不開大水磨這道工序。今天就把大水磨加工這幾類模具零件的工藝要點捋一捋,都是車間里實實在在用得上的東西。
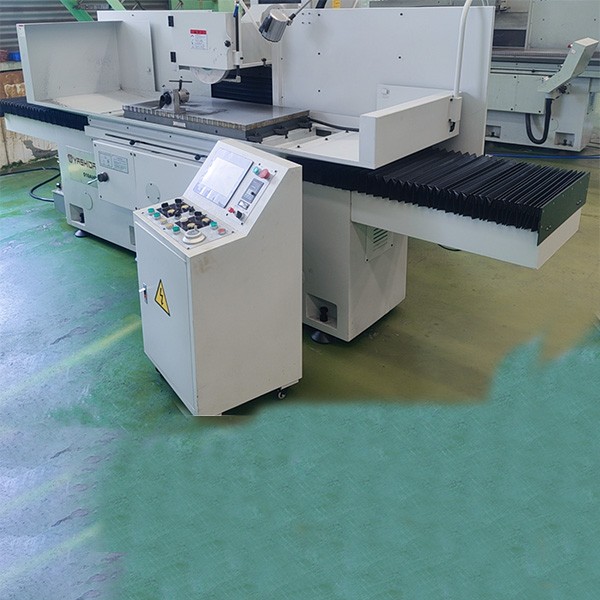
一、模板的大水磨加工
模板是模具的骨架,動定模框、底板、頂針固定板這些都算。模板加工講究的是平面度和尺寸精度,大水磨在這方面有天然優勢。
粗磨階段,先磨大面,然后用批司(也就是正弦磁臺或者直角夾具)夾緊磨小面。粗磨要保證垂直度和平行度控制在0.05mm以內,留余量雙邊0.6到0.8mm。這個余量不能省,后面精磨和熱處理還要吃掉一部分。
精磨的時候要求就高了,大水磨加工至比模框負0.04mm,平行度和垂直度要控制在0.02mm之內。有經驗的師傅做400mm的板子,精度能做到0.003mm,一般的也能控制在0.01mm左右。模板厚度公差一般控制在正負0.01mm。
實際操作中有幾個細節得注意。工件熱處理后一定要等完全冷卻再上磨床,別圖快。上磁之前工作臺面要擦得干干凈凈,有一點鐵屑或者毛刺都會影響精度。磨的時候冷卻液要給足,既能降溫又能沖走磨屑。
二、模仁的大水磨加工
模仁是模具的核心,精度要求比模板還要高。塑膠模具的前后模仁、滑塊這些關鍵件,大水磨加工開粗時鋼料余量一般留50到60絲。
模仁加工前一定要先卡數,把工件各個部位的尺寸量一遍,看看余量夠不夠、均不均衡。尤其是有臺階的模仁,更得卡仔細。最怕的就是一個面磨多了,另一個面余量不夠,整塊料直接報廢。
加工的時候先選變形最厲害的那個面下手,砂輪開粗別修太細。對刀時輕輕溜一刀,看火花大小判斷進刀量。熱處理后的模仁硬度高,砂輪磨損快,得勤修砂輪保持鋒利。最后幾刀走光刀,進幾絲慢慢來,保證表面光滑平整。
磨好上下兩個面之后,以這兩個面為基準,用PS治具打直角。光好的面死貼PS的兩個垂直面鎖緊,磨完一個面再換另一個面。每換一次面都要把PS和臺面清理干凈,毛刺不能留。磨完用檢測儀器測垂直度,前后差多少絲心里得有數。
模仁的精度要求一般能做到0.01mm,平面度好的能控制在0.003到0.005mm。
三、鑲塊的大水磨加工
鑲塊這東西尺寸一般不大,小平磨用得更多,但有些大鑲塊或者批量加工時也會上大水磨。
鑲塊的特點是形狀不規則,裝夾比模板和模仁麻煩。不同形狀的鑲塊得用不同的裝夾方法。有臺階的鑲塊尤其要注意,卡數的時候臺階位置一定要量準。
鑲塊加工前同樣要先看余量。熱處理后的鑲塊變形情況各不相同,有的面凹有的面凸。先磨變形最大的那個面,把變形量先干掉,再用磨好的面做基準去磨其他面。
精度方面,鑲塊的配合面要求高,特別是需要和模板或者模仁滑配的部位。磨的時候要控制好尺寸,該留間隙的留間隙,該過盈的過盈。線割后需要磨床加工的鑲件,成型部位單邊預留0.05mm的磨削余量就夠了。
四、大水磨加工的幾點通用建議
不管磨什么零件,有幾條是共通的。
砂輪選擇上,粗磨選粒度粗一點的,切削能力強,快速去余量。精磨換細粒度的,保證表面質量。粗磨和精磨最好分開做,別圖省事一刀干到底。
冷卻液一定要用好。大水磨加工離不開冷卻,既能降溫防止工件燒傷,又能潤滑減少砂輪磨損。冷卻液濃度比普通磨削用的皂化液稍高一點,但要保證過濾清潔。
工件裝夾前把毛刺清理干凈,工作臺面擦干凈。聽起來是小事,但多少工件報廢就報廢在這點細節上。
精度控制上,模具尺寸的制造精度一般要求0.005到0.02mm,垂直度0.01到0.02mm。大水磨能做到什么精度,跟設備狀態、砂輪質量、師傅水平都有關系,不是光看參數就能保證的。
大水磨在模具加工中的作用,說白了就是"承上啟下"——前面承接銑床開粗,后面給CNC精加工、電火花、線切割打基礎。模板要的是平面度和尺寸準,模仁要的是基準面和垂直度好,鑲塊要的是配合面精度高。三類零件側重點不一樣,但大水磨的基本操作邏輯是一樣的:粗磨開粗留余量,精磨到位控精度,每一步都得踏踏實實干。
模具加工沒有捷徑,大水磨這道工序更是如此。設備再好,參數再漂亮,上手操作的時候該注意的細節一個都不能少。


 400-881-4080


