
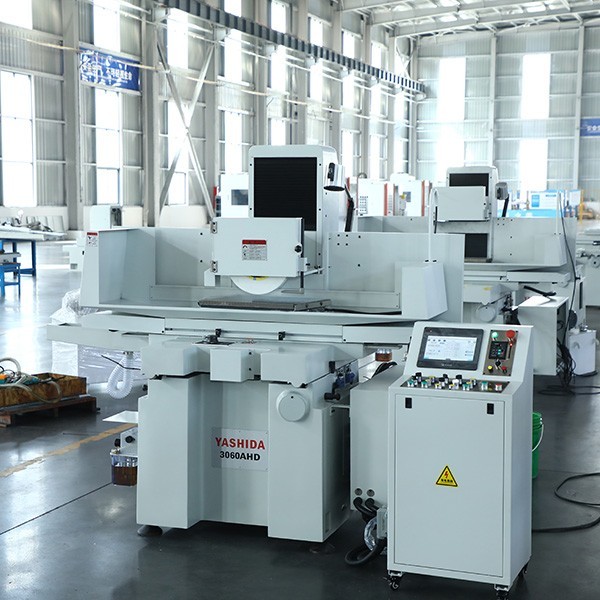
做機加工的老師傅都清楚,大水磨(平面磨床)磨鑄鐵,砂輪選不對,干活就是受罪。不是磨不動、光潔度上不去,就是砂輪堵得一塌糊涂,工件還容易燒黑。鑄鐵雖然不像淬火鋼那么“硬骨頭”,但它有自己的脾氣——組織疏松、含碳量高、磨削時發熱量大,選砂輪還真不能隨便拿一片就往上裝。
磨料選碳化硅,別拿剛玉硬扛
磨鑄鐵用什么磨料?行業內最普遍的觀點是——碳化硅類磨料。碳化硅硬度高、脆性大、磨粒鋒利,而且導熱性好,適合磨削鑄鐵這類硬度較高但脆性大的材料。具體來說,黑碳化硅(代號C)價格相對實惠,耐磨性也不錯,適合鑄鐵件的粗磨;綠碳化硅(代號GC)硬度更高、更鋒利,磨削后表面粗糙度值更小,適合精磨或者加工特殊鑄鐵。
那能不能用棕剛玉?也不是完全不行。棕剛玉韌性足,磨抗拉強度較高的金屬(包括可鍛鑄鐵)也能用,而且價格便宜。但實際加工中你會發現,剛玉磨鑄鐵容易鈍化、發熱,磨削效率比不上碳化硅。所以除非是粗磨大余量、對表面要求不高的活,否則還是優先考慮碳化硅。至于那些經熱處理、抗張強度高的特殊鑄鐵,綠碳化硅是更穩妥的選擇。
粒度和硬度,得看你要粗磨還是精磨
粒度這事兒不難理解——粗粒(如36#-46#)下肉快,適合粗磨、去余量;細粒(如80#-120#以上)出光好,適合精磨。磨鑄鐵有個特點:鑄鐵組織相對疏松,磨削時用粗粒度砂輪反而不容易堵塞,效率也高。所以粗磨選46#左右,半精磨60#,精磨上80#或更細,這是比較常規的路子。如果你工件粗糙度要求不高,直接用46粒度的砂輪就行。
硬度這塊很多人容易搞反——砂輪的“硬”不是指磨粒硬,而是結合劑把磨粒“抓”得牢不牢。磨硬材料用軟砂輪,磨軟材料用硬砂輪,這是基本規律。鑄鐵屬于硬脆材料,一般選擇中軟到中等硬度的砂輪(硬度等級K、L、M左右)。硬度太高的砂輪,磨鈍的磨粒掉不下來,砂輪表面“糊”住了,工件容易燒傷;硬度太低了,磨粒還沒用就脫落,砂輪損耗快、工件尺寸也控不住。
結合劑和組織,別忽略這兩個細節
陶瓷結合劑(代號V)是磨鑄鐵的首選。它耐熱、化學性能穩定、氣孔率高,磨削時排屑順暢、不易堵塞,而且能很好地保持砂輪幾何形狀。大水磨床的工況相對平穩,不像角磨機那樣有沖擊,陶瓷結合劑完全夠用。
組織號反映的是砂輪的疏密程度——組織號小(如5號)偏緊密,組織號大(如10號以上)偏疏松。磨鑄鐵推薦選用中等偏疏松的組織(8-10號),氣孔多一些,容屑和散熱能力更強,能有效減少磨削熱和砂輪堵塞。
不同鑄鐵,稍有講究
灰口鑄鐵、球墨鑄鐵、合金鑄鐵這些常規鑄鐵,碳化硅砂輪是通用選擇。但如果你遇到的是冷硬鑄鐵(硬度能達到HS80-90),普通碳化硅可能就有點吃力了,這時候陶瓷結合劑的CBN砂輪是更好的選擇。CBN砂輪硬度高、耐磨性好、磨削溫度低,雖然價格貴,但磨高硬度鑄鐵時綜合成本反而更低。
幾個實用提醒
第一,大水磨一定要用冷卻液,千萬別干磨。鑄鐵磨削發熱量大,沒有充分冷卻,工件燒傷、砂輪堵塞都跑不了。冷卻液最好用磁性分離器過濾,避免鑄鐵屑循環回去劃傷工件表面。
第二,砂輪用一段時間要及時修整。磨鈍的磨粒和堵塞的孔隙不清理,砂輪就失去了切削能力。普通砂輪用金剛筆修整就行,修完空走兩刀讓刃口利索點。
第三,新砂輪裝上去之前,敲一敲聽聽聲音,清脆的沒問題,發悶的可能有裂紋,千萬別用。
磨鑄鐵選砂輪,說到底就是個匹配問題——工件什么材質、什么硬度,粗磨還是精磨,機床什么條件,把這些搞清楚了,選型也就不難了。碳化硅磨料打底,粒度跟著精度走,硬度別太硬,結合劑用陶瓷的,組織疏松一點,冷卻跟上、勤修整——這套組合拳打下來,大水磨磨鑄鐵基本不會出大問題。


 400-881-4080


